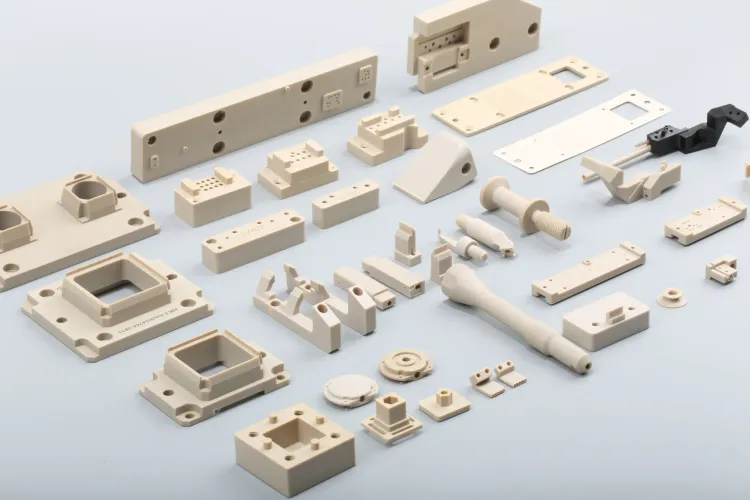
окончательной формой и функцией, а не просто листы, стержни или другие профили.
Из-за превосходных комплексных свойств материала PEEK, таких как термостойкость (260°C), высокая прочность, самосмазываемость и коррозионная стойкость, его обработанные детали часто используются для замены металлов, решая “узкие места” в передовых областях, таких как аэрокосмическая промышленность, медицинское оборудование и полупроводники.
Обычные типы обработанных деталей из PEEK
В зависимости от потребностей применения в различных отраслях, формы обработанных деталей из PEEK очень разнообразны и включают в основном:
Медицинская сфера: межтеловой спейсер, искусственная черепная коробка, рукоятки хирургических инструментов, стоматологические инструменты, стерилизационные поддоны и т.д.
Электроника и полупроводники: пинцеты для пластин, вакуумные ловушки, тестовые разъемы, кольца для CMP, изоляторы разъемов и т.д.
Механика и автомобили: сепараторы подшипников, износостойкие шестерни, поршневые кольца, уплотнительные кольца, седла клапанов, перфорированные листы компрессоров и т.д.
Аналитические приборы и химическая промышленность: соединители для жидкостной хроматографии, капилляры, двух- и трехходовые соединители, детали насосов, реакционные сосуды и т.д.
Анализ полного процесса точной обработки на станках с ЧПУ
Для высокоточных, мелкосерийных высококачественных деталей из PEEK ЧПУ-обработка является наиболее распространенным выбором. Основные этапы процесса и ключевые технологические моменты следующие:
Выбор и подготовка материала: в зависимости от условий применения выбирают листы/стержни определенных марок, такие как чистый смоловый класс (PEEK-1000), стекловолоконно-усиленный (PEEK-GF30) или углеродно-усиленный (PEEK-CA30). Перед обработкой материал обычно подвергают отжигу при 150-200°C в течение 2-4 часов для устранения внутренних напряжений и предотвращения деформации или растрескивания в процессе обработки.
Программирование и выбор инструмента:
Инструмент: необходимо использовать чрезвычайно острые инструменты из твердого сплава; для марок с армированием стекловолокном/углеродным волокном требуется применять более износостойкие инструменты с алмазным (PCD) покрытием, чтобы избежать расслоения или ворса материала.
Программирование: применение стратегии многослойной подачи и фрезерования по впадинам, чтобы избежать длительного пребывания инструмента в одном месте и контролировать тепловыделение при резании.
Точный процесс обработки:
Токарная обработка: используется для обработки цилиндрических деталей, таких как втулки и соединения. Рекомендуется скорость вращения шпинделя 1000-3000 об/мин, подача 0,05-0,15 мм/об.
Фрезерование: используется для обработки плоскостей, пазов, отверстий и других сложных конструкций. Типичная скорость резания 50-250 м/мин, применяется воздушное или распыленное охлаждение, строго запрещается использование масляных охлаждающих жидкостей во избежание загрязнения медицинских изделий.
Сверление: рекомендуется, чтобы глубина отверстия не превышала диаметра в 10 раз. Используйте метод долбления для своевременного удаления стружки, чтобы предотвратить накопление тепла, которое может привести к неточности диаметра отверстия или растрескиванию материала.
Послепроизводственная обработка и контроль качества: после обработки удаляются заусенцы, возможно повторное отжиг для стабилизации размеров. Конечные детали упаковываются в чистой среде, ключевые размеры проверяются с помощью координатно-измерительного прибора (КИП).
PEEK
Последняя страница
暂无相关推荐